
 中文简体
 English
 русский
 Español

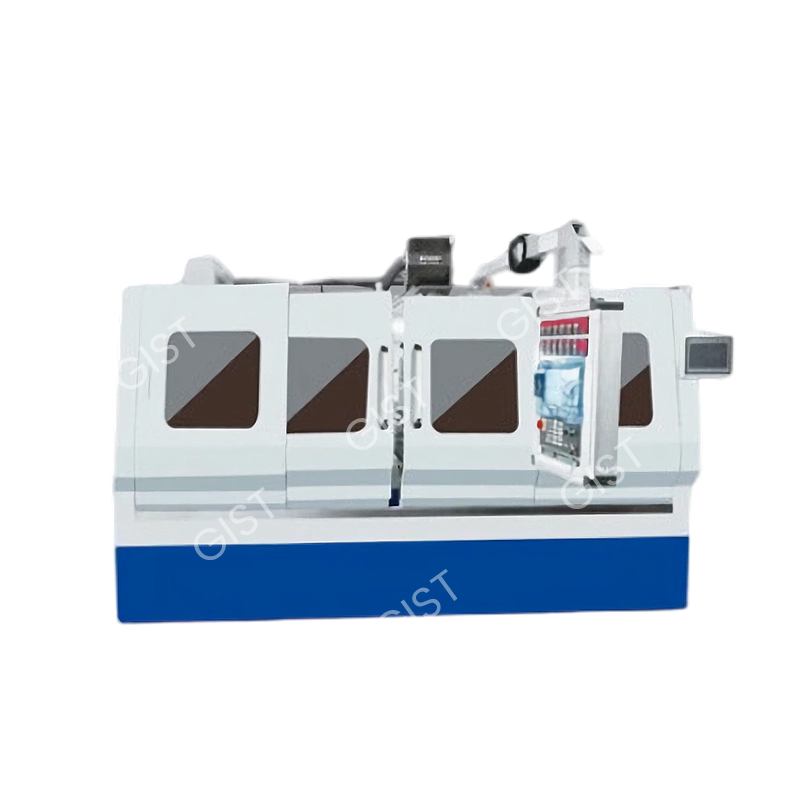
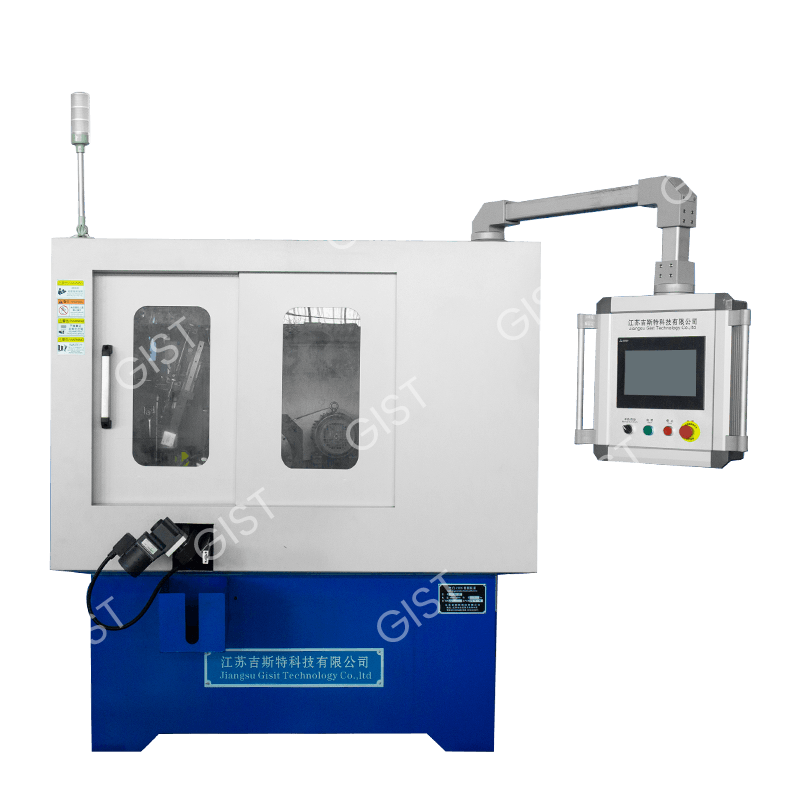
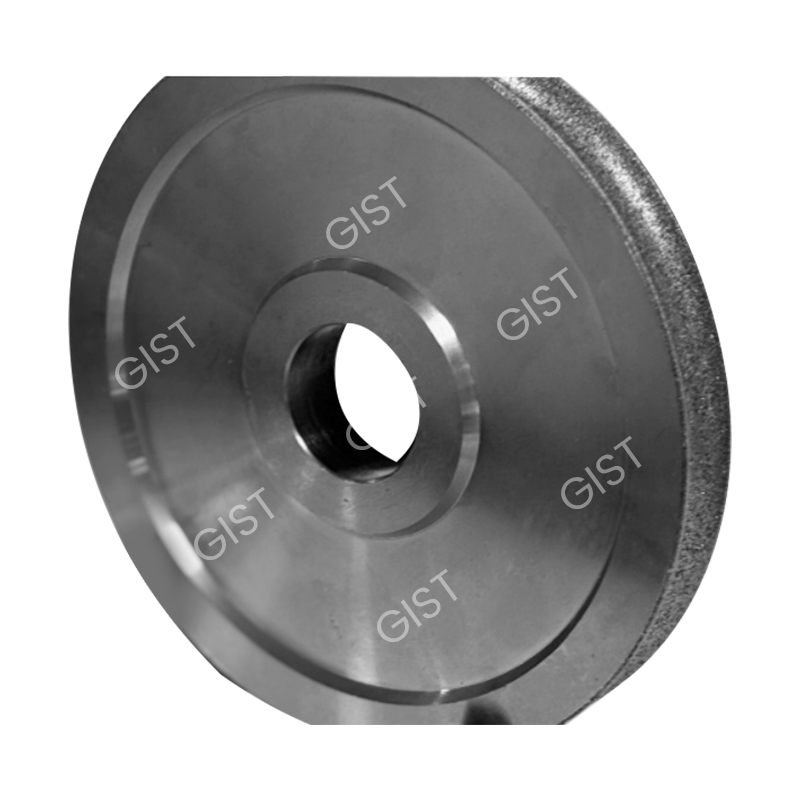
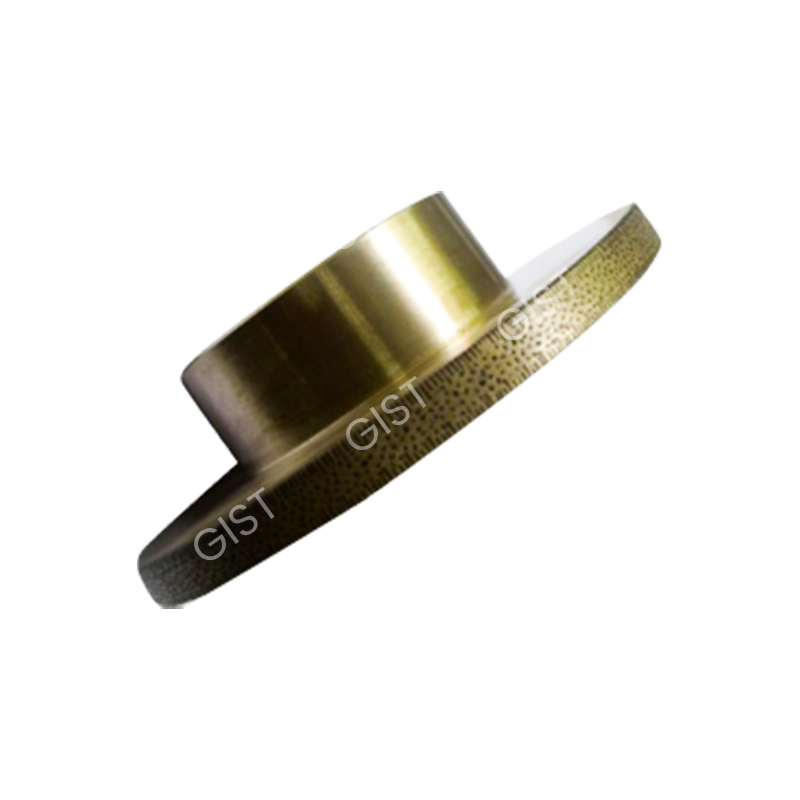
CBN盘外圆磨床
Cat:气门专用数控磨床
所属分类:气门专用数控磨床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息无心磨床提供高精度、高效率和高速加工,相比传统圆柱磨削方法优势明显。无需使用中心或卡盘,连续加工圆柱工件成为可能,同时确保工件圆度一致、表面光洁,并满足严格公差要求,特别适合精密零件加工和批量生产。
| 特性 | 无心磨床 | 传统磨床 |
|---|---|---|
| 装夹时间 | 短 (5–10 分钟) | 长 (>30 分钟,复杂零件) |
| 生产效率 | 高(每小时数百件) | 低(每小时数十件) |
| 加工精度 | ±0.001 mm | ±0.005–0.01 mm |
| 工件尺寸范围 | 直径 1–150 mm | 受限于卡盘尺寸 |
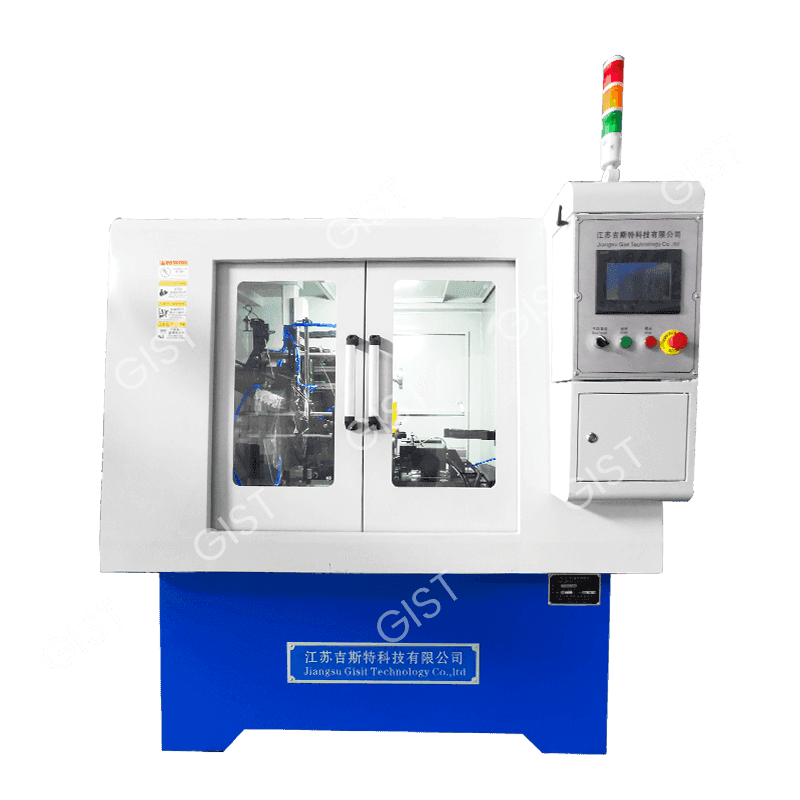
所属分类:气门专用数控磨床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息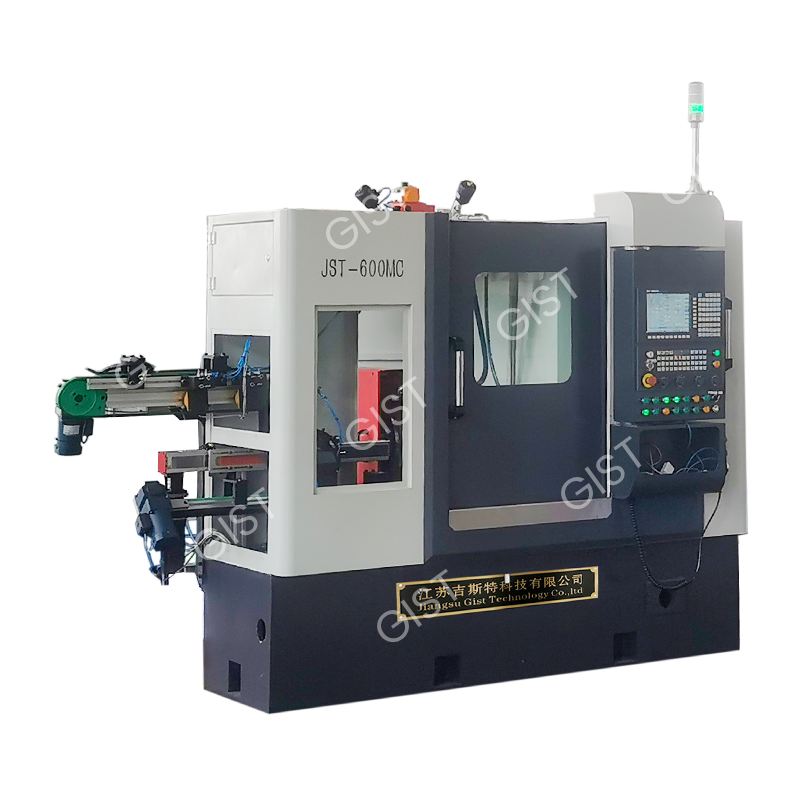
所属分类:气门专用数控磨床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息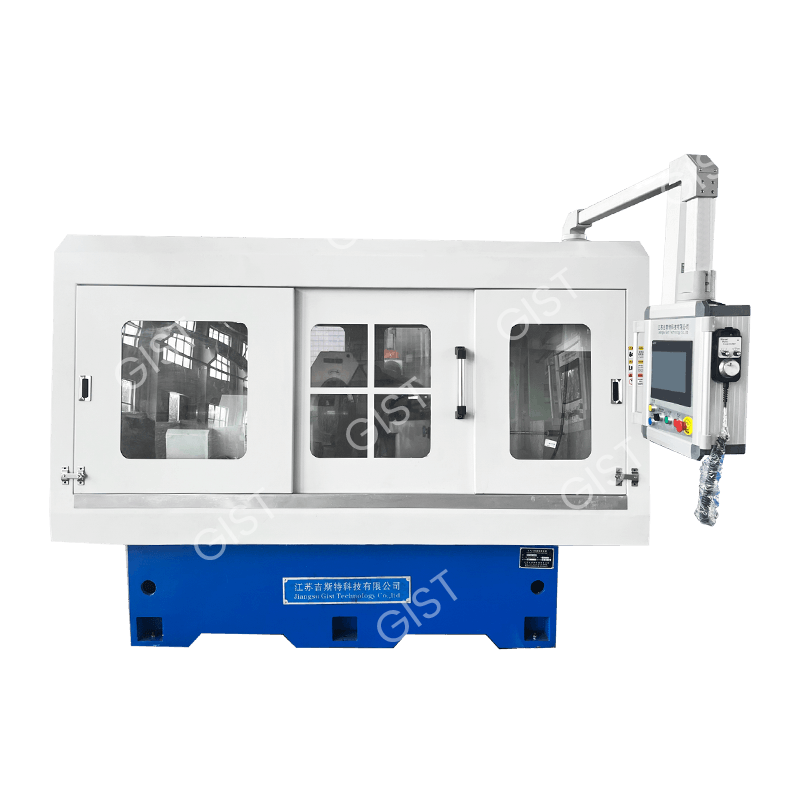
所属分类:气门专用数控磨床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息