
 中文简体
 English
 русский
 Español

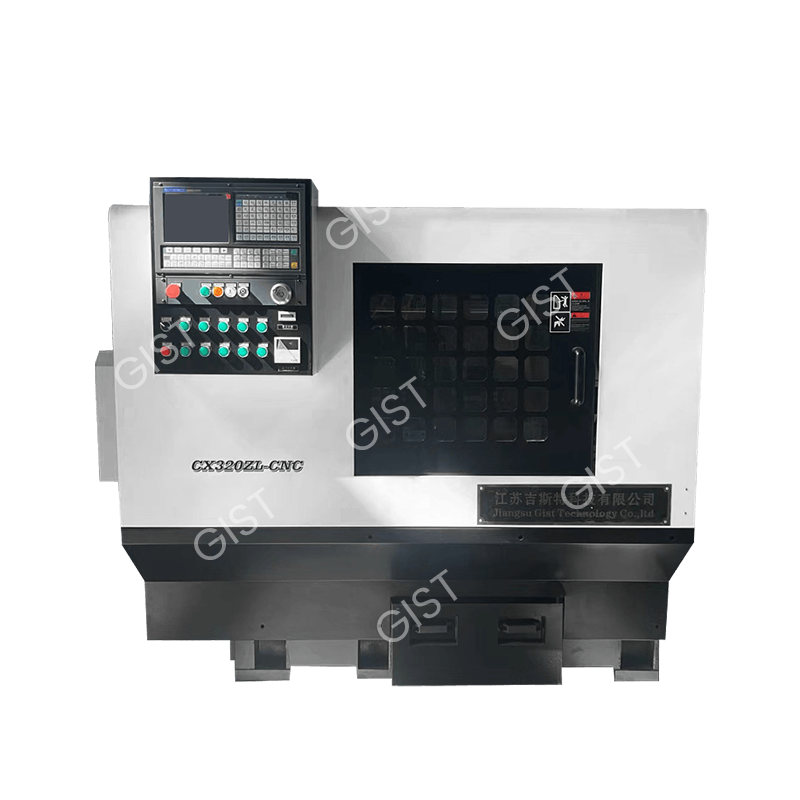
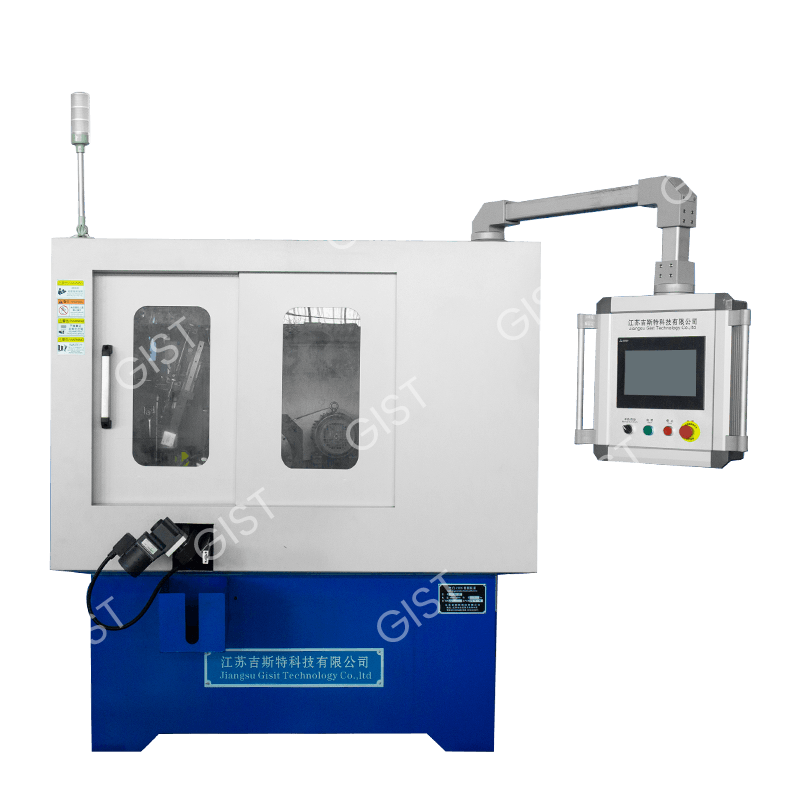
CNC圆弧车床
Cat:数控车床
所属分类:数控车床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息无心磨床是一种无需顶尖或夹具即可对工件进行高效外圆磨削的精密加工设备。工件在砂轮与导轮之间依靠托板支撑,通过导轮控制工件转速与轴向进给,实现连续、稳定的材料去除。这一独特的三点支撑原理,使无心磨削在圆度修正、表面粗糙度控制和批量生产一致性方面具有显著优势。
目前,汽车制造、轴承生产、航空航天及医疗器械等行业广泛采用自动无心磨床,可将直径公差控制在 ±0.001 mm 以内,表面粗糙度达到 Ra 0.1 µm。无论您正在寻找无心磨床制造商、评估设备性能,还是希望深入了解无心磨削工艺,本文将为您提供系统、完整的技术参考。
无心磨床工作原理的核心在于三个关键部件的协同配合:砂轮、导轮与托板。砂轮以较高线速度(通常 30–60 m/s)旋转,负责切削材料;导轮以较低转速驱动工件旋转,并通过自身的倾斜角度(通常 1°–7°)产生轴向推力,使工件沿轴线方向匀速穿过磨削区域,这就是贯穿磨削(Through Feed Grinding)的基本原理。
对于带有台肩、法兰或锥面等复杂轮廓的工件,则采用切入磨削(In Feed Grinding),工件不发生轴向位移,砂轮径向切入至预设深度后退出。现代数控无心磨床支持导轮角度的数字化设定与自动换型,极大缩短了不同规格工件的切换时间。
图1:无心磨床三要素示意图。砂轮高速旋转切削工件,导轮低速旋转控制工件转速,托板承托工件保持稳定。贯穿磨削模式下,工件沿轴向方向连续穿越磨削区域,实现高效率批量加工。导轮倾角的大小直接决定工件的轴向进给速率,是调节生产效率与表面质量的关键参数。
托板的安装高度是影响加工质量的关键参数。工件中心通常设置在砂轮与导轮中心连线以上 0.5–1 个工件半径的位置,该偏置量形成有利的三点接触几何关系,使磨削过程自动修正工件的圆度误差——这是无心磨削区别于有心磨削的核心优势之一。
贯穿磨削与切入磨削是无心磨削工艺的两大核心方式,各有其最适用的零件类型和生产场景。正确选择加工方式,是从无心磨床供应商处采购设备前最重要的决策之一。
| 对比项目 | 贯穿磨削(Through Feed) | 切入磨削(In Feed) |
|---|---|---|
| 适用零件形状 | 等径直圆柱、杆、管 | 带台肩、锥面、复杂轮廓 |
| 工件运动方式 | 轴向连续穿越 | 径向切入,无轴向移动 |
| 生产节拍 | 极高(连续进给) | 中等(逐件加工) |
| 可达公差 | ±0.005 mm | ±0.002 mm |
| 典型应用零件 | 销轴、螺栓、光杆、活塞杆 | 轴承内外圈、阀杆、凸轮轴 |
| 调机复杂度 | 低至中等 | 中等至较高 |
贯穿磨削的核心优势在于不间断生产能力。以直径 5 mm 的钢销为例,单台自动无心磨床配合振动送料系统,小时产量可超过 400 件。切入磨削则在医疗植入物、轴承套圈等高精度场合更具优势,可将圆度控制在 0.5 µm 以内,满足最严苛的精密制造要求。
无心磨削工艺凭借其高效率、高一致性和强自动化兼容性,在多个关键制造领域得到广泛采用。了解各行业的实际应用,有助于评估精密磨床供应商的产品是否匹配您的需求。
图2:无心磨削工艺在主要制造行业中的应用占比估算。汽车制造以58%的占比居首,主要用于曲轴、凸轮轴、传动轴及紧固件的批量精磨;轴承生产(43%)对圆度和表面粗糙度要求极高,无心磨削是轴承内外圈加工的标准工艺;航空航天(32%)和医疗器械(26%)则因其对公差一致性和表面完整性的严苛要求,越来越多地采用高端数控无心磨床进行零件精加工。
相比传统有心外圆磨削,无心磨削的优势在大批量、高一致性生产场景中尤为突出。以下从五个维度系统阐述其关键价值:
工件无需顶尖定位或卡盘夹持,避免了因夹持力引起的弹性变形,对薄壁管件、细长轴等刚性差的工件尤为友好。每件省去的装夹时间在万件批量下可累积为显著的工时节省。
贯穿磨削模式下,小直径零件(Ø5 mm)小时产量可达 400 件以上。配合振动送料机和自动下料装置的全自动无心磨床可实现 24 小时无人值守连续运转,大幅降低单件加工成本。
三点支撑的几何结构使磨削力均匀分布于工件周围,磨削过程中自动修正毛坯的圆度误差。这种自修正效应可将工件圆度稳定控制在 0.5 µm 以内,是有心磨削难以匹敌的固有优势。表面粗糙度可达 Ra 0.1–0.4 µm,满足密封面、轴承配合面等高要求场合。
图3:无心磨削与外圆磨削五维性能雷达对比图。无心磨削在生产效率(~95分)、调机速度(~90分)和自动化程度(~92分)上具有明显优势,尤其适合大批量标准化零件的生产。外圆磨削在复杂轮廓零件的加工灵活性上更占优势,两者在加工精度维度上相对接近。采购决策时应综合考虑零件类型、批量规模和自动化投入等因素,选择最匹配的工艺方案。
外圆磨削加工长径比大于 10:1 的细长轴时需要配置多个中心架支撑,操作复杂且易引入振纹。无心磨削的分布式支撑方式从根本上消除了工件在磨削力作用下的弯曲风险,特别适合磨削长度超过 500 mm 的精密光杆和液压活塞杆。
在向无心磨床供应商或工业磨床制造商询价之前,充分了解两种磨床的技术差异有助于做出更准确的选型决策。以下柱状图和对比表将帮助您快速定位适合自身生产需求的设备类型。
图4:三种典型零件规格下,无心磨削与外圆磨削的每小时产量对比。无心磨削在所有规格段均展现出显著的产能优势:小销轴(Ø5mm)产量比为2:1(400件 vs 200件),中径轴和轴承套圈同样保持约2倍的产能差距。这一差异在大批量订单中可直接转化为可观的制造成本优势,是大型工业磨床制造商将无心磨削设备列为标准配置的主要原因之一。
| 评估维度 | 无心磨床 | 外圆磨床 |
|---|---|---|
| 最适场景 | 大批量等径圆柱件 | 小批量复杂轮廓件 |
| 装夹方式 | 无需装夹 | 需顶尖或卡盘 |
| 圆度修正能力 | 自动修正(三点支撑) | 依赖夹具精度 |
| 细长轴适应性 | 优秀(无弯曲风险) | 需多个中心架 |
| 轮廓加工灵活性 | 有限(切入磨可做台肩) | 高度灵活 |
| 自动化集成难度 | 低(易与送料系统集成) | 中等(需机器人配合) |
无论是与无心磨床工厂直接对接,还是通过无心磨床出口商进行国际采购,在询价前明确以下核心技术参数,将大幅提升沟通效率并降低选型风险。
图5:三类磨床在不同生产批量下的公差保持能力对比。数控无心磨床凭借伺服轴补偿和在线测量反馈,在50,000件批量下仍可将公差稳定维持在1–2 µm区间,展现出最强的过程稳定性。外圆磨床随批量增大出现明显的公差漂移(10 µm增至约15 µm),主要原因是砂轮磨损累积和热变形。这一对比数据有力支持了采购数控无心磨床的长期投资价值,特别适合产量在万件以上的精密零件生产企业参考。
无心磨床可加工的材料范围广泛,从软质铝合金到硬质陶瓷均可覆盖。选择正确的砂轮磨料和冷却方式是实现目标精度和经济性的关键。以下为精密磨床供应商和工艺工程师常用的材料匹配参考表。
| 加工材料 | 硬度 | 推荐磨料 | 冷却液类型 | 可达粗糙度(Ra) |
|---|---|---|---|---|
| 轴承钢(GCr15) | 60–65 HRC | CBN 陶瓷结合剂 | 合成水溶性切削液 | Ra 0.1–0.2 µm |
| 不锈钢(316L) | 180–220 HB | 白刚玉(WA) | 乳化液 | Ra 0.2–0.4 µm |
| 钛合金(TC4) | 36 HRC | SiC 或 CBN | 高压合成切削液 | Ra 0.2–0.6 µm |
| 铝合金(6061) | 95 HB | 粉红刚玉 | 直馏切削油 | Ra 0.4–0.8 µm |
| 氧化锆陶瓷 | ~1200 HV | 金刚石树脂砂轮 | 弱酸性水溶液 | Ra 0.05–0.1 µm |
江苏吉思特科技有限公司(前身为2012年创立的东台威风机械厂)于2020年4月正式注册成立新公司,坐落于江苏省东台市五烈镇工业集中区1号,厂区占地 22亩,厂房建筑面积超过 11,000 平方米,总投资 1亿元人民币。项目于2021年初破土动工,2022年初竣工投产。
公司是一家集研发、设计、生产制造、销售及售后服务于一体的整机自动化设备制造商。拥有一批技术能力突出的设计研发团队和高素质一线技能员工,能够根据客户需求量身定制各类高精度、智能化的定制无心磨床,覆盖汽车零部件、轴承、航空、医疗器械等多个高端制造领域。
作为专业的无心磨床生产厂家和无心磨床出口商,江苏吉思特科技提供从方案咨询、设备选型、生产交付到安装调试、操作培训和持续售后的全链条服务,已为国内外多家知名制造企业提供可靠的磨削设备解决方案。
江苏吉思特科技有限公司核心数据概览——专业无心磨床制造商与精密磨床供应商。
以下是采购商、工程师和制造企业在了解无心磨床时最常提出的问题,供您参考。
Q1. 无心磨削是怎么工作的?
工件放置在砂轮与导轮之间的托板上,无需顶尖或夹具定位。砂轮高速旋转去除材料,导轮控制工件的旋转速度和轴向进给。贯穿磨削中,导轮倾角产生轴向推力,驱动工件连续穿越磨削区,实现高效率批量加工。
Q2. 无心磨床主要用于哪些场合?
广泛应用于轴承套圈、汽车传动轴、燃油喷射针、医疗植入物杆体、液压活塞杆及各类紧固件的精密磨削。凡是需要直径公差±0.001–0.005 mm、表面粗糙度Ra 0.1–0.4 µm的大批量圆柱件,均是无心磨床的典型应用场景。
Q3. 无心磨削相比外圆磨削有哪些优势?
主要优势包括:无需装夹节省辅助时间、贯穿磨削实现连续高效生产、三点支撑自动修正圆度误差、对细长轴无弯曲风险,以及与自动化送料系统的高度兼容性。这些优势共同作用,显著降低每件加工成本并提升批量一致性。
Q4. 无心磨削与外圆磨削有什么区别?
外圆磨削将工件夹持在顶尖或卡盘间,适合加工复杂轮廓、小批量零件,调机灵活但效率较低。无心磨削省去装夹环节,适合大批量等径圆柱件,生产效率通常是外圆磨削的2倍以上。选择哪种方式取决于零件几何特征与批量规模。
Q5. 数控无心磨床能达到什么精度?
维护良好的数控无心磨床可稳定实现直径公差 ±0.001 mm(1 µm)、圆度 0.5 µm 以内、表面粗糙度 Ra 0.1 µm。这一精度水平满足大多数轴承、医疗及精密液压零件的验收要求,且在万件以上批量中仍能保持稳定的过程能力。
Q6. 无心磨床可以定制吗?
可以。江苏吉思特科技等专业无心磨床工厂可根据客户具体需求,定制砂轮尺寸、工件直径范围、自动化配置、在线测量系统等。定制方案覆盖从小批量精密件到大批量连续生产的各类场景,建议在询价时提供详细的零件图纸和工艺要求。
Q7. 如何判断选择贯穿磨削还是切入磨削?
零件为等径直圆柱(销轴、光杆、管件)且产量大,选贯穿磨削;零件带有台肩、锥度或成型面无法轴向穿越,选切入磨削。如不确定,建议提供零件三维图纸向无心磨床供应商咨询,由专业工程师推荐最优加工方案。
Q8. 购买后厂家提供哪些售后支持?
正规无心磨床制造商应提供设备安装调试、操作培训、备件供应、远程诊断和定期保养指导等全套售后服务。江苏吉思特科技提供从设备交付到长期运营的全程服务支持,帮助客户快速达产并保障设备长期稳定运行。
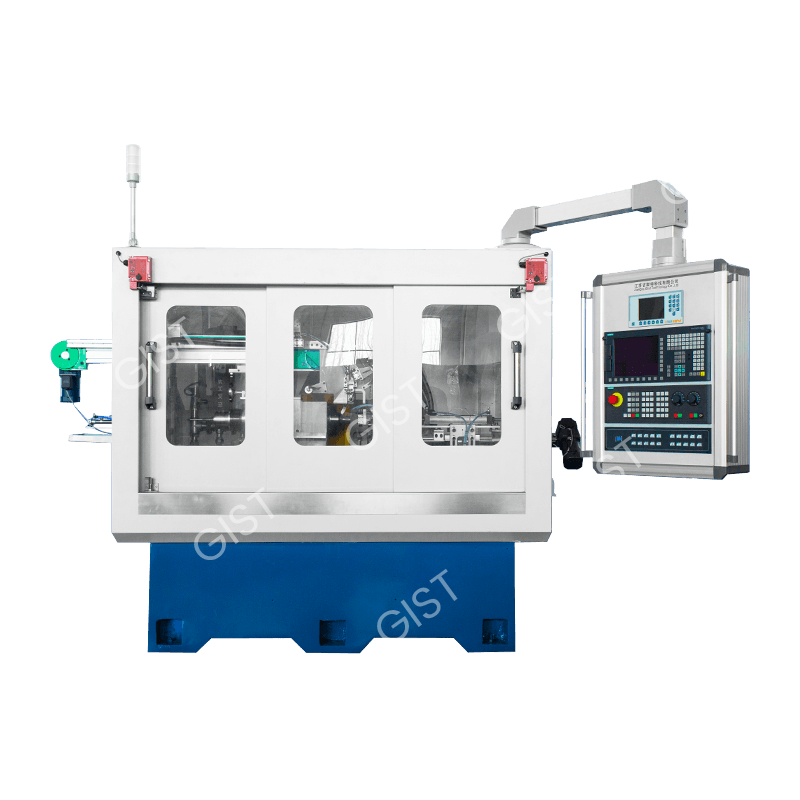
所属分类:气门专用数控磨床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息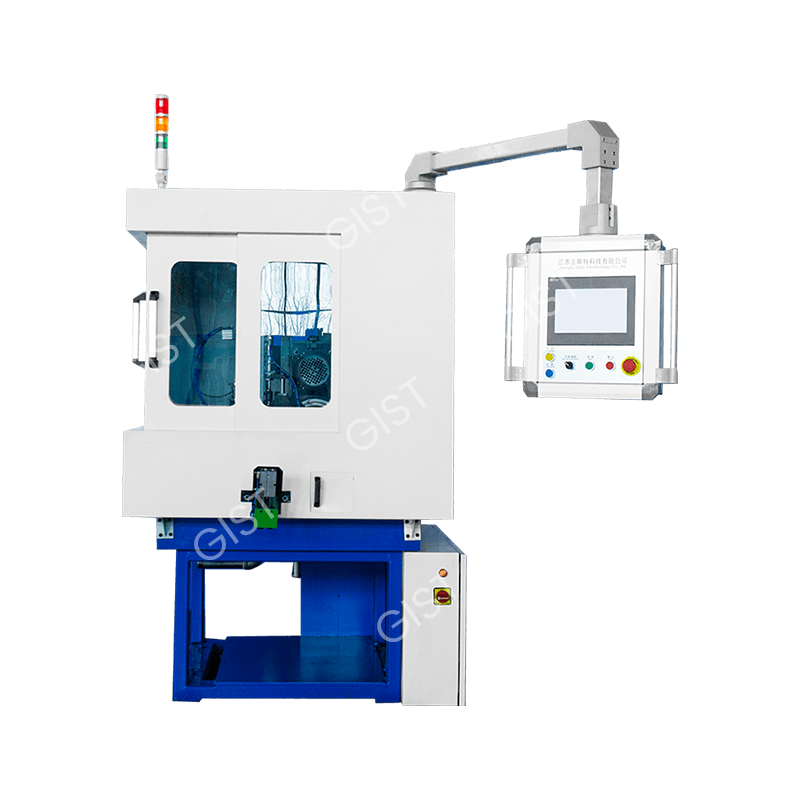
所属分类:气门专用数控磨床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息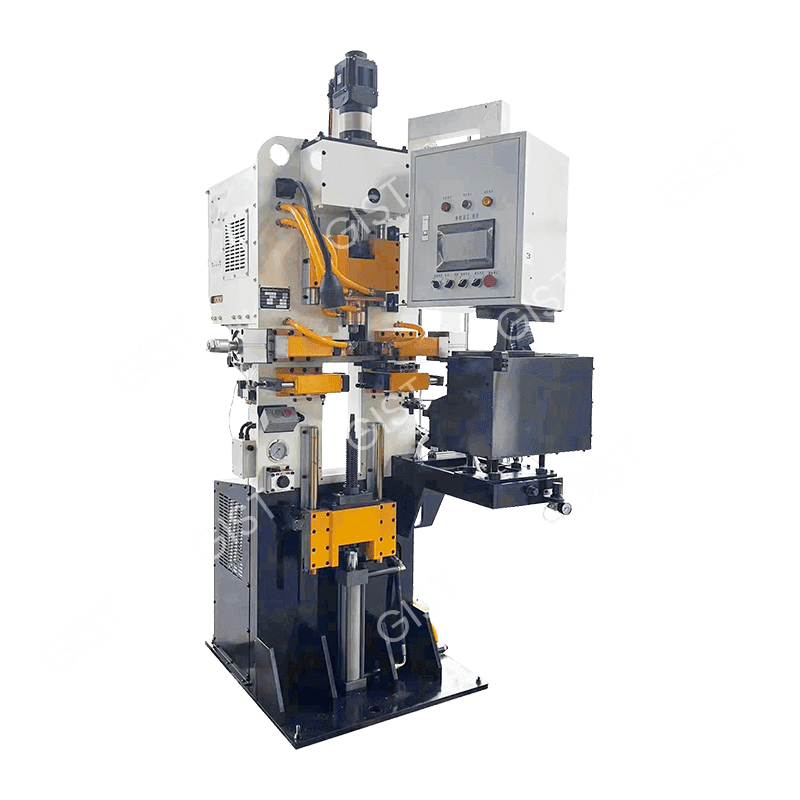
所属分类:气门毛坯成型设备 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息