
 中文简体
 English
 русский
 Español

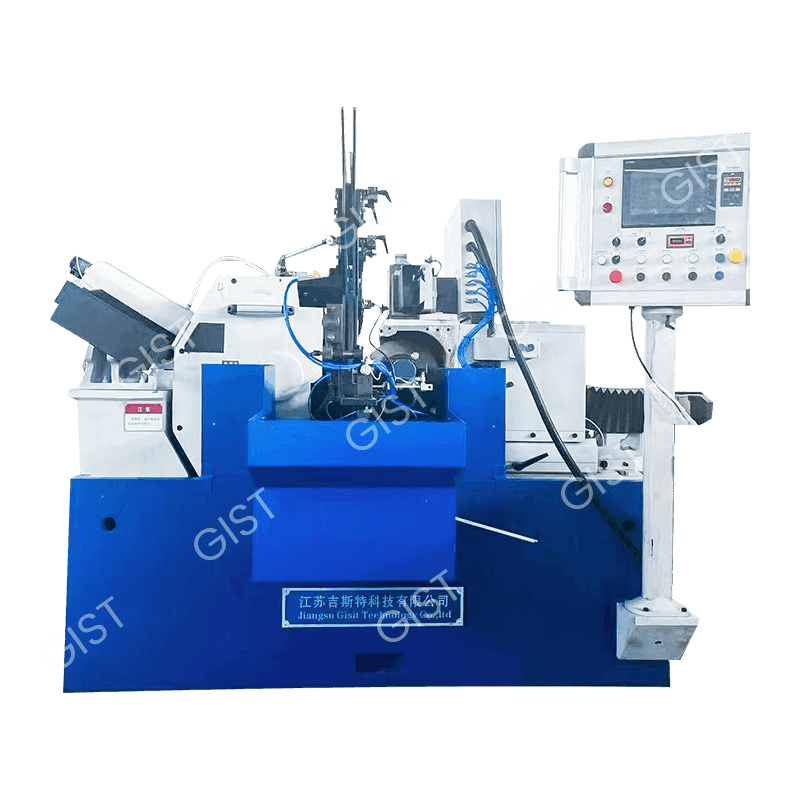
CBN锁夹槽,杆端面成型磨床
Cat:气门专用数控磨床
所属分类:气门专用数控磨床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息一台数控气门磨床之所以能在生产现场立足,靠的是在整个批次中稳定保持气门座圈角度一致、通过存储程序快速切换不同气门类型,以及加工淬硬座圈材料时不受操作者经验波动影响。与手动磨削或研磨膏研磨相比,数控座圈磨削在角度公差和批量重复性上优势明显——程序设定好后,每件产品的加工质量高度一致。正因如此,它已成为发动机再制造厂、机车零部件供应商和商用车部件生产商的主流选择。
以下内容将详细解释数控气门磨床的工作原理、与手动研磨的差异、适用气门类型及材料,以及选择气门座圈磨床制造商时的关注要点。
数控气门磨床通过计算机控制,将旋转的砂轮按设定角度压向气门座圈,同时工件被夹持并精确分度。整个加工过程不再依赖操作者凭手感判断角度和进给深度,而是由数控系统管理主轴转速、进给速率和停留时间——这正是座圈角度和表面质量从第一件到最后一件都能保持高度一致的关键。
从气门座圈上精准去除一层材料,恢复或建立正确的密封角度,确保气门在发动机工作中与座圈紧密贴合。
通常由精密主轴和砂轮头架、数控分度台或夹具组成,并配有可编程角度预设,方便不同气门族谱快速调用。
理解其机械原理,就能明白为何数控控制能让加工质量产生质的飞跃。
高速主轴驱动砂轮以设定角度(通常为30°~45°,视发动机设计而定)作用于气门座圈。定期修整砂轮可保持磨料轮廓,直接决定连续加工中座圈角度的一致性。
在数控气门磨床上,角度头位置、进给速率和磨削深度全部由存储程序管理,不再依赖手轮手动调整。这就是为什么数控设备能获得比手动磨削更稳定的批量一致性——手动方式下每个座圈的角度和深度都取决于操作者的现场调校。
气门磨削与气门研磨经常被混淆,但它们在座圈修复中用途不同。下表列出实际差异。
| 对比项 | 气门磨削(数控) | 气门研磨(手动) |
|---|---|---|
| 材料去除方式 | 磨料砂轮按角度磨削座圈 | 手动旋转研磨膏摩擦 |
| 角度修正能力 | 可修正磨损或受损的座圈几何 | 仅改善接触面,无法纠正角度偏差 |
| 重复一致性 | 整批零件保持一致 | 受操作手法影响波动 |
| 典型应用场景 | 批量再制造及新品制造 | 磨削后轻抛光或轻微密封问题 |
数控气门磨床通常可覆盖内燃机和柴油机中广泛应用的气门族。
材料方面,气门座圈常用不锈钢、镍基合金以及硬质合金堆焊(如stellite)等,不同材料对砂轮选择和进给速率要求各异,详见下文砂轮部分。
角度精度是气门座圈修复中最关键的质量指标,哪怕微小偏差都会影响燃烧压力下的密封性。下方条形图对比了几种常见磨削方式的典型角度公差(数值越小代表精度越高)。
典型气门座圈角度公差(°),数值越低代表精度越高
配备伺服控制的数控气门磨床通常能将角度公差控制在远优于手动磨削的水平,对于高压缩比发动机尤为关键——即使是微小的座圈角度偏差也会影响密封性能及气门长期磨损。
批量大小直接影响哪种磨削方式更具车间效率。下图对比了手动磨削与数控磨削在三种批量下每8小时班次的平均座圈加工数量。
每8小时班次平均加工座圈数量(手动磨削 vs 数控气门磨床)
在大批量重复生产时,数控气门磨床的优势更加明显——只需一次编程,后续所有座圈都按自动循环加工,无需中间人工调整。
随着发动机公差日趋严格和重复订单量增长,发动机再制造及气门修复车间持续向数控磨削转移。下图展示了2019年至2026年间的总体变化趋势。
2019–2026年数控磨削与手动磨削在气门加工中的占比变化(示意)
下方雷达图从六个维度(0–10分)对手动磨削和数控气门磨床进行评分,比单一精度数据更全面地反映两者差异。
手动磨削与数控气门磨床在六个运营维度上的相对评分
手动磨削在极少量单件加工时操作便捷性尚可(无需编程),但数控气门磨床在精度、重复性、自动化及批量效率上全面领先——这正是生产车间感受最直接的差距所在。
砂轮选择直接影响表面质量及砂轮保持廓形的能力。
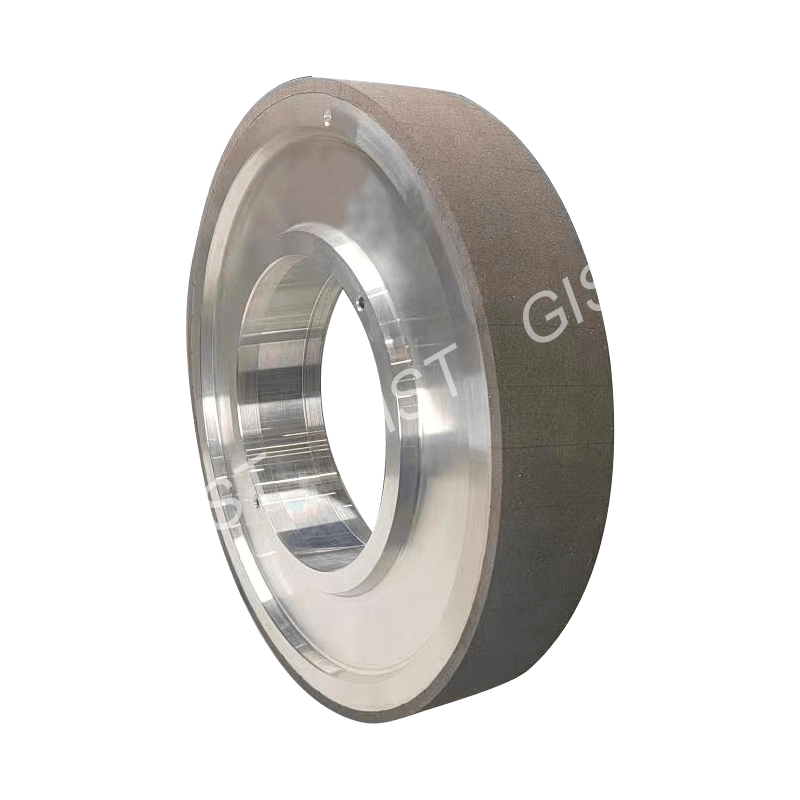
立方氮化硼砂轮在加工淬硬气门座圈时边缘保持性好,是高产量再制造中的常见选择。
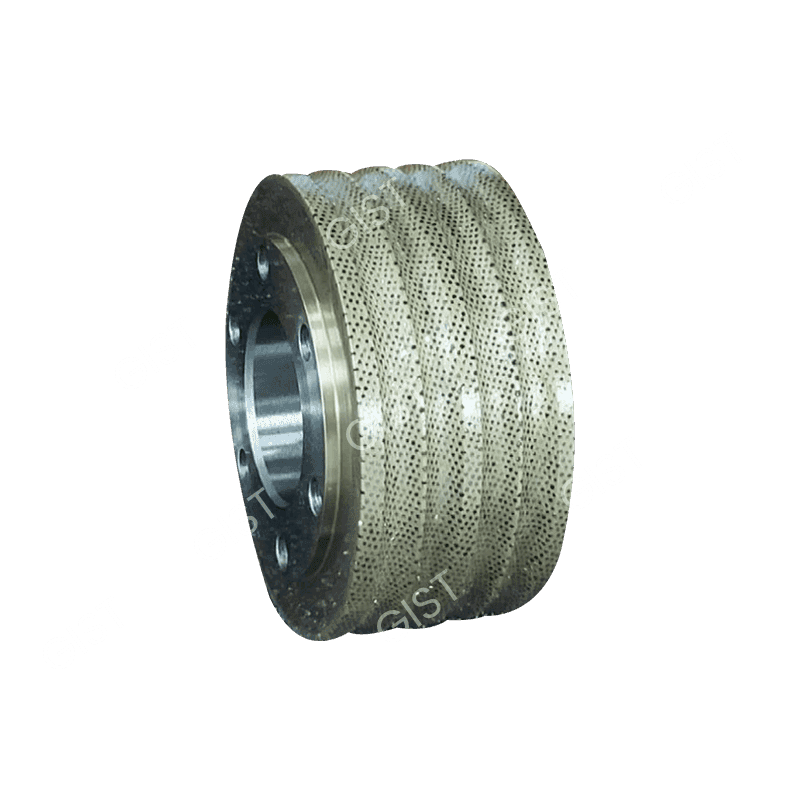
面对stellite堆焊或镍基合金座圈,金刚石磨料表现更佳,普通磨料磨损过快,难以保证角度一致性。
对于无硬质堆焊的普通钢制气门座圈,氧化铝砂轮经济实用,仍然广泛应用于日常修复。
气门座圈磨削是多个重载及精密领域发动机可靠性的核心环节。
在以上领域,工业级气门磨床通常需要长时间稳定运行预设程序,因为发动机厂商依赖稳定的座圈几何来保证后续装配和测试。
定期维护能让数控气门磨床在多年连续运行中保持精度,而不是逐渐偏离规格。
江苏吉斯特科技有限公司(前身为东台市伟锋机械厂,诞生于2012年)新公司成立于2020年4月,公司地址位于东台市五烈镇工业集中区1号,占地面积22亩,厂房建筑面积达11000平方米以上,总投资1亿元,2021年初开工动土建设,2022年初竣工入住。公司是一家集开发设计、生产制造、销售及售后服务于一体的整机自动化设备制造商,拥有一支技术实力雄厚的设计团队和高素质的一线技能员工。
作为数控气门磨床制造商和气门磨床供应商,公司生产的智能自动化设备广泛应用于机车、发电机组、矿山机械、商用车、船舶等发动机核心部件领域。与德国MAHLE、美国EATON等外资企业保持长期合作,并已进入其采购体系;与国内主要气门厂商如重庆三爱海陵、济南沃德、登云股份(怀集登月)等建立了紧密合作伙伴关系。
公司拥有自主进出口权,近年来设备已出口至德国、日本、土耳其、伊朗等20多个国家和地区。对于需要OEM气门磨床或定制气门磨床的车间,吉斯特科技凭借自主研发设计能力和丰富的国际客户服务经验,可同时满足标准设备订单和项目专用机型需求。
公司拥有10多项发明专利和100多项实用新型专利,2022年获国家高新技术企业,2024年获专精特新企业;已通过ISO9001、ISO14001、ISO45001等体系认证。秉承“以人为本、合作共赢、客户至上”的原则,热忱欢迎国内外客户莅临指导。
一种通过数控系统控制砂轮对气门座圈进行精密磨削的机床,用于修复或制造座圈密封角度,确保批量加工一致性。
主轴驱动砂轮按设定角度接触座圈,数控系统控制进给速度和磨削深度,精确去除材料。
磨削可修正座圈角度和几何,研磨只改善表面接触,无法纠正角度偏差。
进/排气门座圈,覆盖机车、发电机组、船用、商用车、矿山机械等发动机。
伺服控制机型角度公差远优于手动磨削,保证整批密封性能一致。
CBN适合淬硬座圈,金刚石适合硬质合金/镍基座圈,氧化铝适合普通钢座圈。
可以。根据材料硬度调整砂轮选型和进给参数即可。
机车制造、发电机组、矿山机械、商用车、船舶等。
定期修整砂轮、检查主轴润滑、冷却系统、校准轴系、备份程序。
取决于直径和材料,但存储程序可保证批量化加工无需额外手动调整。
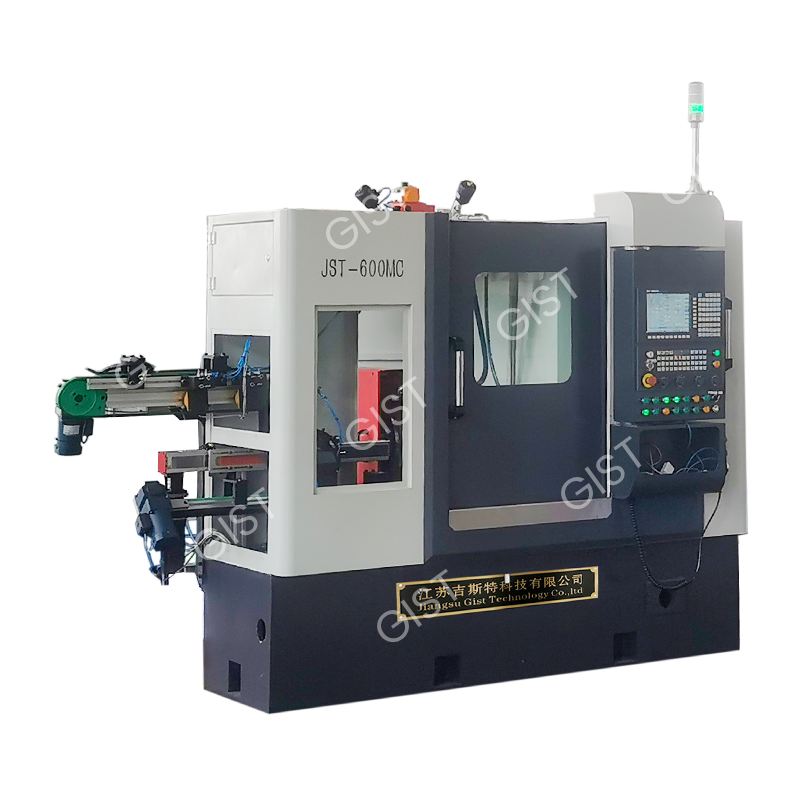
所属分类:气门专用数控磨床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息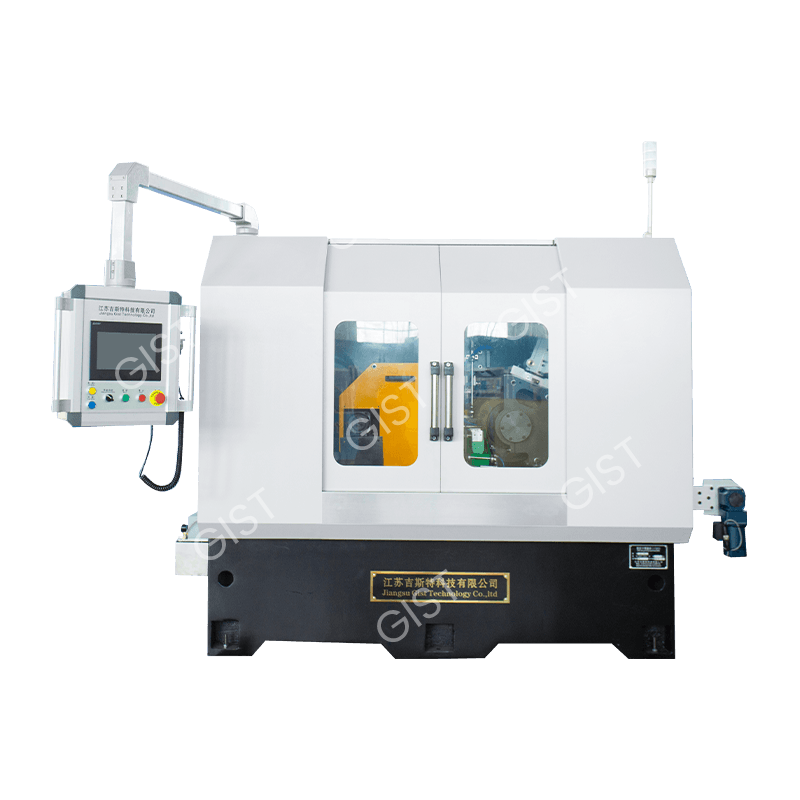
所属分类:气门专用数控磨床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息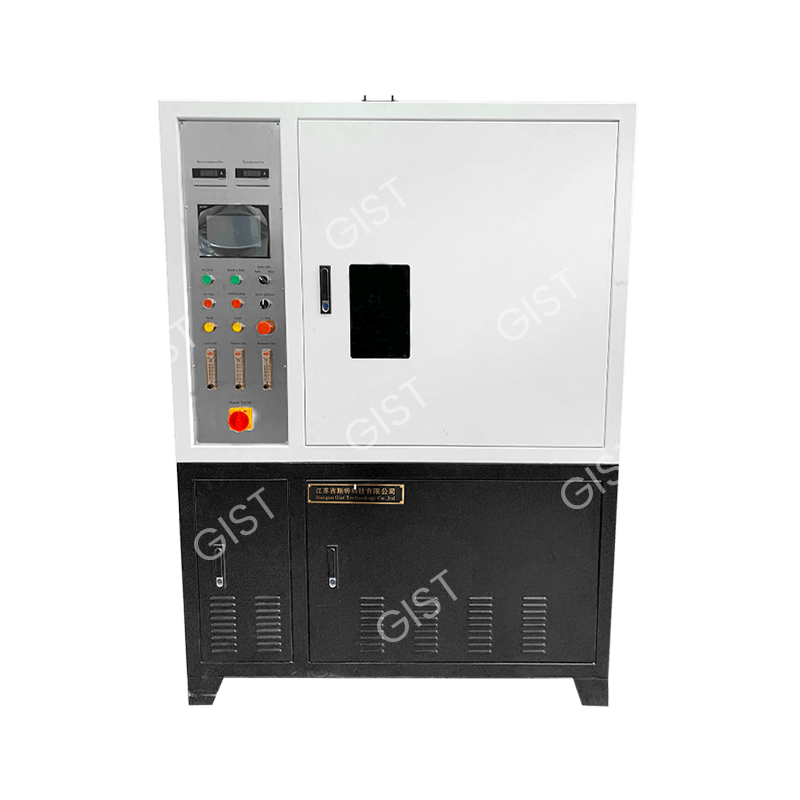
所属分类:等离子焊接设备 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息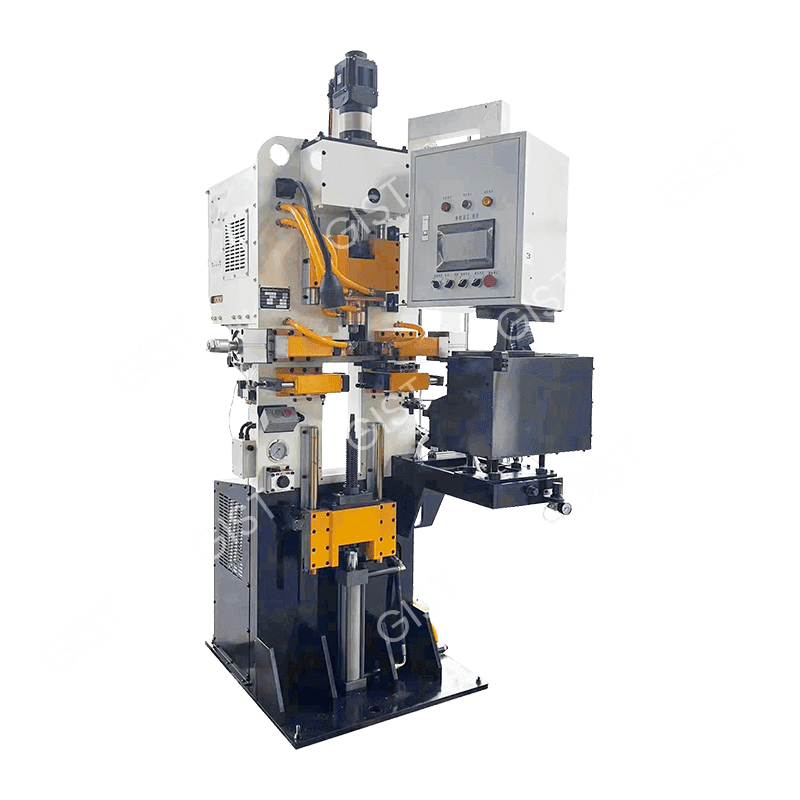
所属分类:气门毛坯成型设备 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息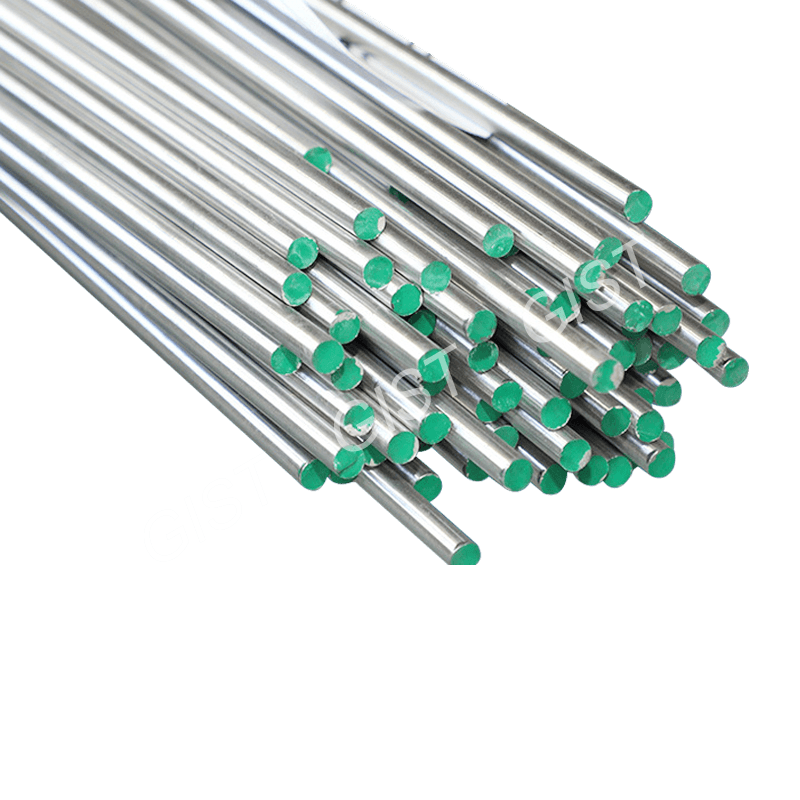
所属分类:生产辅助用品 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息