
 中文简体
 English
 русский
 Español

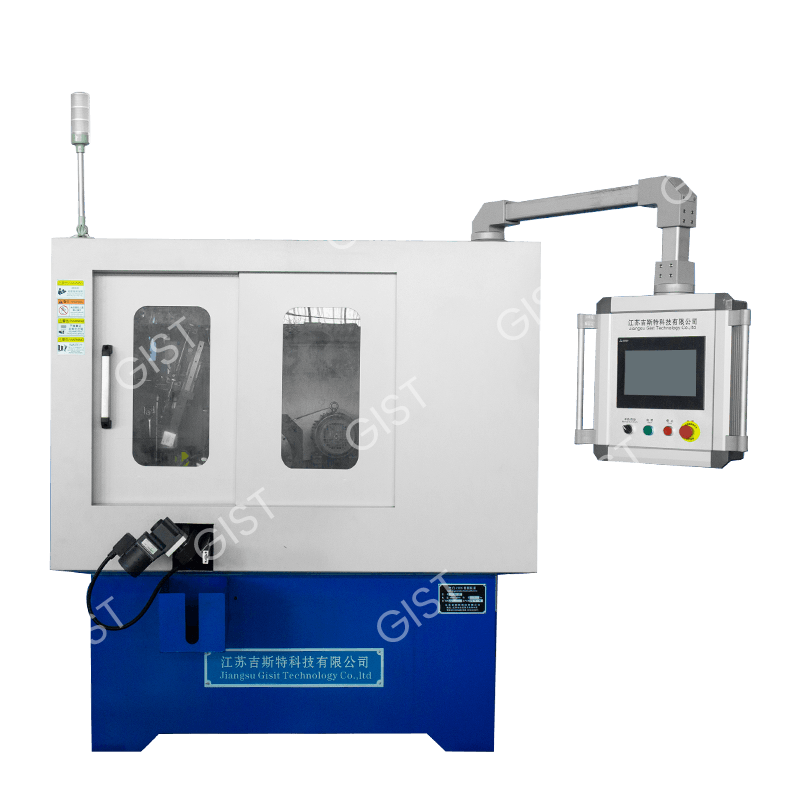
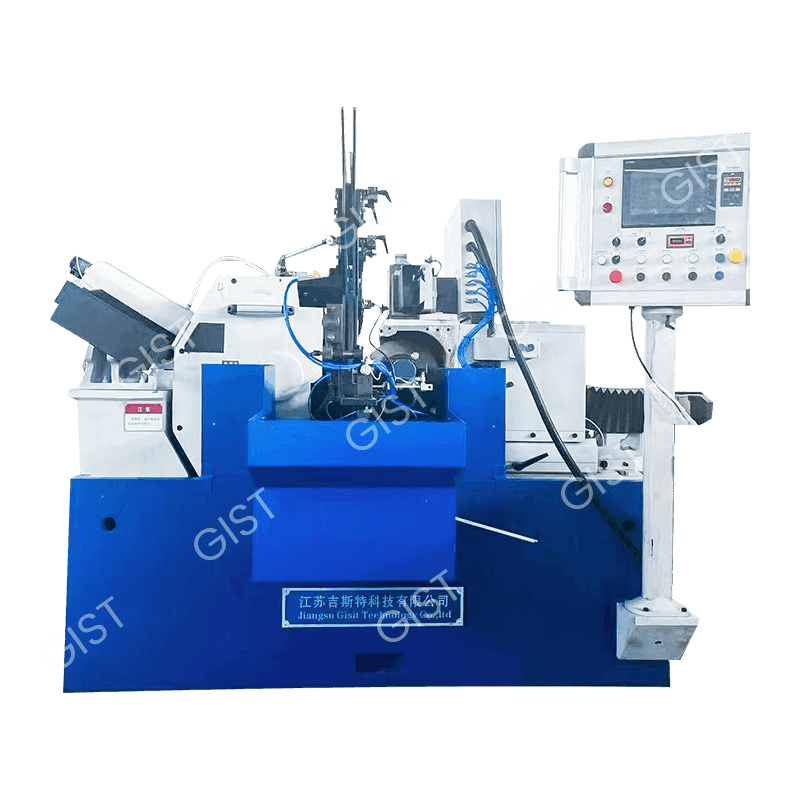
普通砂轮无心磨床
Cat:无心磨床
所属分类:无心磨床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息在采购数控车床之前,买家应重点核实十个方面:主轴功率与转速范围、床身结构刚性、控制系统兼容性、行程与加工尺寸范围、刀塔与刀位数量、卡盘与工件夹持方式、定位精度与重复定位精度、材料适应性、冷却与排屑系统,以及售后支持与备件供应能力。提前核实这些内容,可以有效减少设备到货后出现产能不匹配、停机等待或额外改造成本的情况。
以下各章节将逐项展开说明这十个核心要点,并配合参考图表与结构示意图,帮助买家在下单前对不同机型和配置进行更清晰的比较。
主轴是数控车床的核心驱动部件,其功率等级与转速范围决定了机床能够高效加工的材料种类与工件尺寸。转速范围较宽的主轴通常能兼顾铝件等软质材料的高速加工需求,以及不锈钢等硬质材料在低速高扭矩条件下的加工需求。
建议买家在选型时向厂家索取主轴电机功率、最高与最低转速、以及不同转速区间对应的扭矩曲线,因为标称转速相近的两台机床,在实际切削负载下的表现可能存在明显差异。
床身设计直接影响振动控制、刀具寿命以及表面加工一致性。市场上常见两种结构形式:平床身与斜床身数控车床。斜床身结构在排屑角度上具有优势,能够让切屑更顺畅地脱离加工区域,而不易在刀具与工件周围堆积。
带加强筋的铸铁结构是保证整机稳定性的常见选择,其抗振能力通常优于较轻质的替代材料。建议买家进一步确认床身材质、壁厚,以及铸件在加工前是否经过应力消除处理。
控制系统决定了程序的编写、编辑与运行方式,也直接影响操作人员的培训周期。买家在选型时应确认机床出厂搭载的控制系统品牌与版本,界面是否支持现有编程人员熟悉的编程格式,以及是否具备图形仿真与刀路预览功能,以便在实际切削前完成程序校验。
加工能力主要由床身最大回转直径、刀架上最大车削直径以及顶尖间最大距离三个参数决定,这些参数决定了机床能够容纳的最大工件尺寸,与主轴功率大小并无直接关系。对于加工细长轴类零件的买家,需要重点关注Z轴行程长度;而对于加工短且直径较大的盘类零件的买家,则应优先关注回转直径而非行程长度。
| 零件类型 | 优先关注参数 | 适配机型方向 |
|---|---|---|
| 长轴类零件 | 顶尖间距离 | 加长床身机型 |
| 盘类与法兰类零件 | 床身回转直径 | 大卡盘容量机型 |
| 小型精密零件 | 定位精度 | 高精度紧凑机型 |
| 多工序复杂零件 | 刀塔刀位数量 | 多刀位刀塔机型 |
刀塔刀位数量决定了一次装夹中可完成的工序数量。若某一零件需要在同一次装夹内完成粗车、精车、钻孔、切槽与螺纹加工等多道工序,配备更多刀位的刀塔可以减少人工换刀次数,从而缩短加工周期并降低重复定位误差的风险。
卡盘尺寸、卡爪配置以及是否采用液压或气动驱动,都会影响装夹效率与切削过程中的夹持稳定性。加工不规则铸件的买家与批量加工圆棒料的买家,在卡盘选型上的侧重点通常并不相同。
定位精度反映的是机床将刀具移动到指令位置的准确程度,而重复定位精度反映的是机床在多次循环中回到同一位置的一致程度。对于更看重零件与零件之间一致性的批量生产场景,重复定位精度往往是更值得重点关注的参数。
建议买家直接向厂家索取经过测试并有据可查的定位精度与重复定位精度数据,而不是仅凭行业普遍认知进行判断,因为这些参数会因机床尺寸、轴系设计与反馈系统的不同而存在差异。
并非所有数控车床都以相同方式针对各类材料进行优化。适用于不锈钢数控车床加工的机型通常需要在较低转速下提供更高扭矩,并配备较强的冷却系统以控制切削热量;而适用于铝件数控车床加工的机型则更受益于较高的主轴转速能力与高效排屑设计,因为铝件在高速切削下容易产生细长状切屑。
有效的冷却供给与排屑能力直接关系到刀具寿命、加工表面质量以及非计划停机的发生频率。买家应重点核实冷却液箱容量、泵压选项,以及机床是否配备内置排屑机,因为在产量较大的场景下,依靠人工清理切屑很快会成为效率瓶颈。
数控车床属于长期使用的生产设备,因此安装完成后的售后支持能力与机床本身的参数配置同样重要。买家应提前确认厂家的技术支持响应时效,常用易损备件是否有现货储备可快速发货,以及安装调试与操作培训是否包含在采购范围之内。
完成以上十项核查后,买家通常会将候选范围缩小到少数几家资质合格的供应商,再进一步索取详细报价。与信誉良好的数控车床制造商直接合作,相比通过与生产无关的中间商采购,能够在定制需求沟通与生产排期上获得更清晰的对接效率。
在对比多家供应商时,买家通常会要求实地参观工厂或提供视频实拍,索取类似材料应用的加工样件参考,并要求以书面形式列明标准机型与选配项目之间的具体区别。
江苏吉斯特科技有限公司前身为始建于2012年的东台市未凤机械厂,新公司于2020年4月正式成立。公司位于东台市五烈镇工业集中区一号,占地面积约22亩,厂房建筑面积超过11,000平方米,总投资达1亿元人民币。项目于2021年初开工建设,2022年初建成投产。
公司是一家集研发、设计、生产、制造、销售与售后服务于一体的整机自动化装备制造企业,拥有一支技术能力较强的设计团队与一线技能型员工队伍,能够根据客户需求为高精度、智能化制造应用定制相应设备。
公司生产的高端智能自动化设备广泛应用于机车、发电机组、矿山机械、商用车、船舶等核心发动机部件领域,长期与德国马勒(MAHLE)、美国伊顿(EATON)等外资企业保持合作关系,并已进入其全球采购体系。公司具备自主进出口经营权,近年来已将设备出口至德国、日本、土耳其、伊朗等20多个国家和地区,并与重庆三爱海陵实业有限公司、济南沃德汽配有限公司、登云股份怀集鹿鸣阀门有限公司等国内主要发动机气门生产企业建立了紧密的合作关系。
公司拥有发明专利10余项、实用新型专利100余项,2022年获评国家高新技术企业,2024年获评专精特新企业。公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等多项体系认证,并持续推进内部管理流程的优化改进,以满足国内外客户的多方面需求。
数控车床是一种由计算机程序控制的机床设备,通过旋转工件并配合刀具切削,加工出圆形或对称形状的零件。
控制系统按照预先编写并存储的程序指令,自动控制主轴、刀塔与各轴的运动,而无需人工手动操作完成加工。
数控车削是在数控车床上进行的加工方式,工件在旋转过程中,由固定或移动的刀具进行切削,从而形成所需的形状。
常见加工产品包括轴类、套类、法兰类、接头以及阀门相关部件等,广泛应用于各类工业与机械领域。
常见可加工材料包括碳钢、不锈钢、铝材、黄铜以及多种工程合金,具体加工参数会根据材料特性进行相应调整。
车削加工中工件旋转、刀具通常保持相对静止,而铣削加工中刀具旋转、工件则通常固定或按索引方式定位。
加工精度取决于具体机型、轴系设计与反馈系统,建议买家针对每款候选机型向厂家索取有据可查的精度与重复定位精度数据。
使用寿命主要取决于制造质量、日常维护情况与生产负荷,维护良好的工业机床通常可以在较长年限内保持稳定生产状态。
斜床身数控车床是指床身表面呈倾斜角度设计的机型,相比平床身结构,其排屑效果更好,整机结构也更为紧凑。
数控车床依靠预设程序实现自动化重复加工,而普通车床则需要操作人员在整个加工过程中通过手动方式控制进给与切削动作。
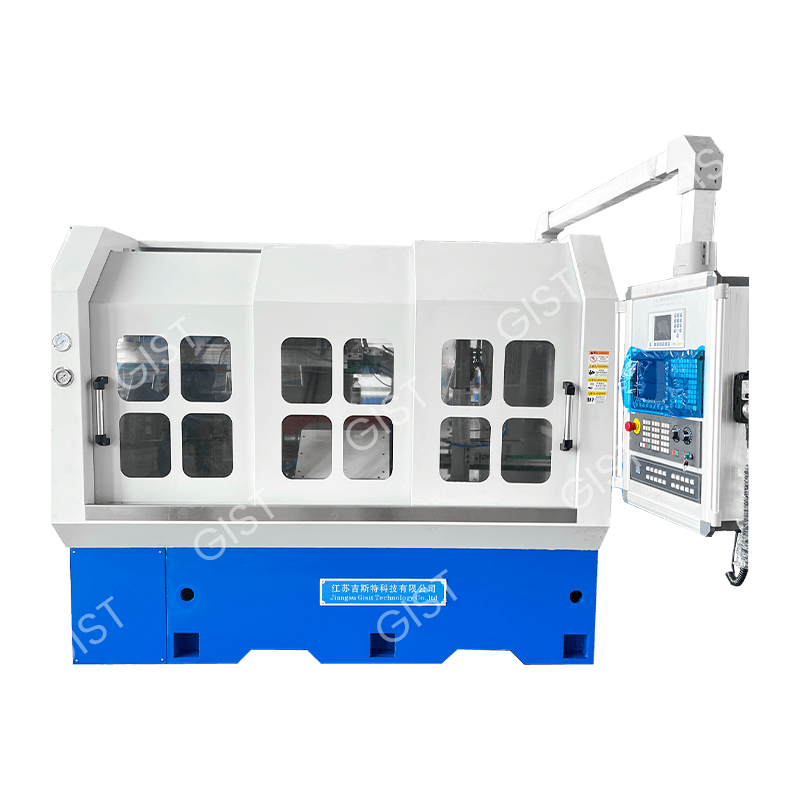
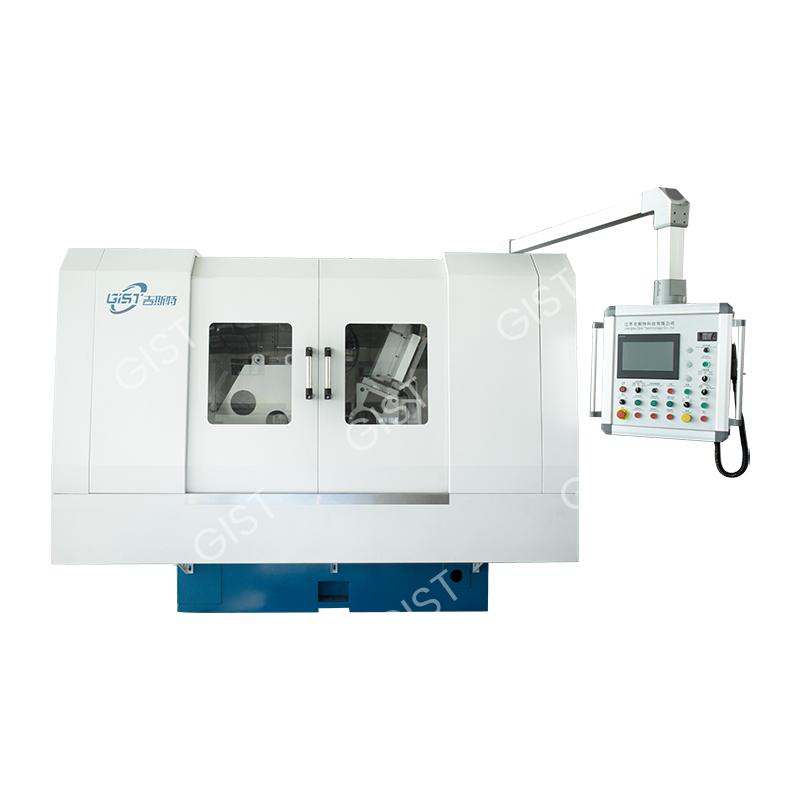
所属分类:气门专用数控磨床 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息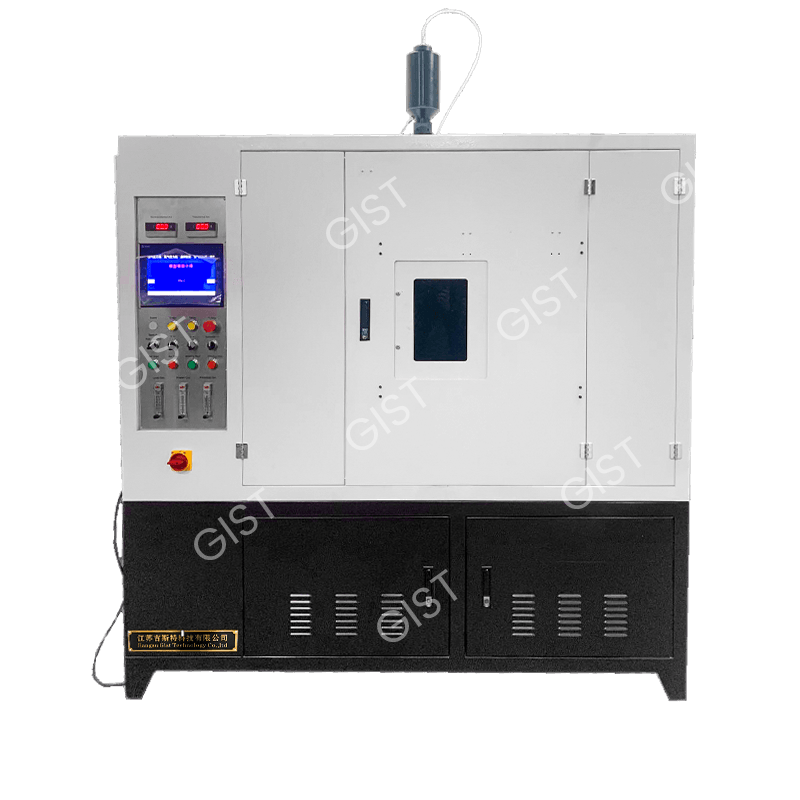
所属分类:等离子焊接设备 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息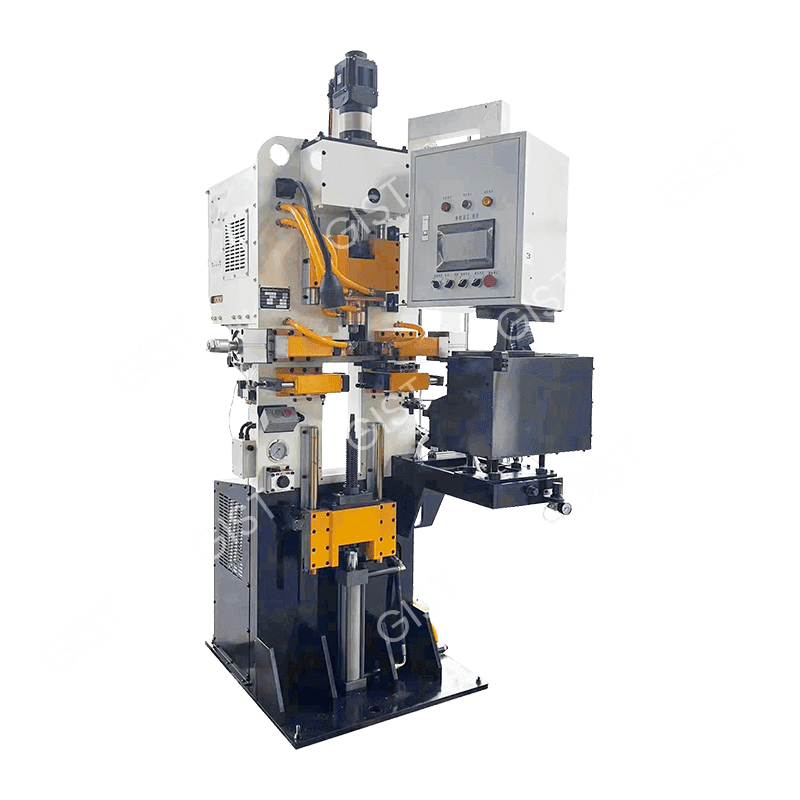
所属分类:气门毛坯成型设备 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息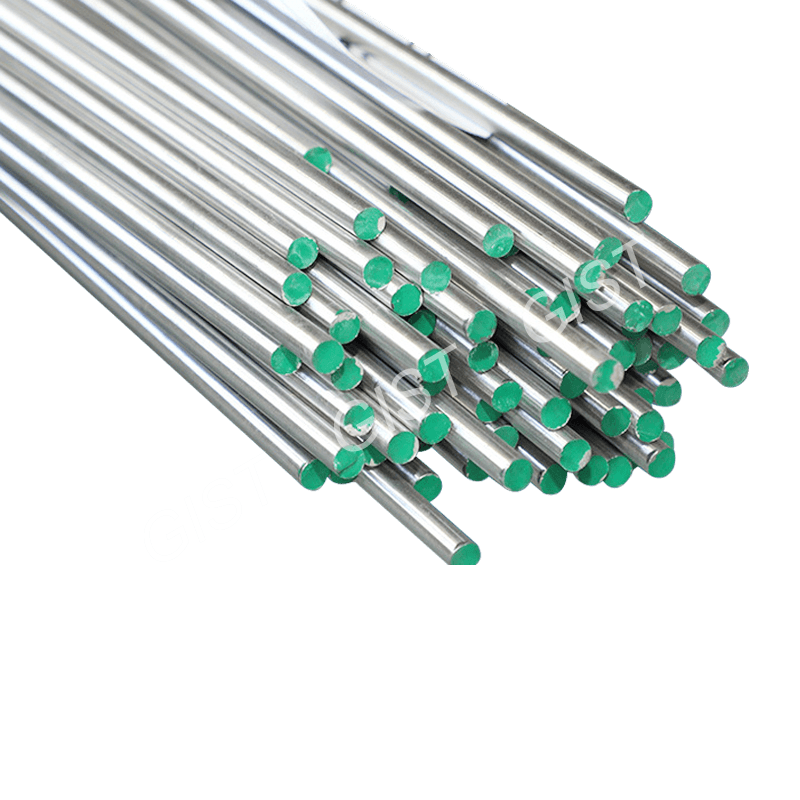
所属分类:生产辅助用品 产品概述:公司已通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系等各项体系认证,落实执行各项体系管理要求,不断持续创新改进来满足客户全方位的需求。 关键词:无心磨床 | 专用磨床
请参阅详细信息